THUIS / Nieuws / Hardmetalen schuurbanden: hoe u korrel, steun en toepassingen kiest die lang meegaan
Nieuws
Hardmetalen schuurbanden: hoe u korrel, steun en toepassingen kiest die lang meegaan
Een meubelwinkel die een breedbandschuurmachine op eiken-, esdoorn- en acrylpanelen liet draaien, merkte dat de standaard aluminiumoxide-banden brandplekken achterlieten op het acryl en snel volgroeiden op harsrijk eiken. Na het testen van een siliciumcarbideband op dezelfde machine bleef het oppervlak koeler en verdween het kraspatroon in één keer. Die ervaring is gebruikelijk: hardmetalen schuurbanden zijn geen vervanging voor elk schuurmiddel, maar lossen een specifieke groep problemen op waar de meeste winkels uiteindelijk tegenaan lopen.
Wat hardmetalen schuurbanden beter doen
Begin met de praktische conclusie: kies een hardmetalen schuurband als warmteontwikkeling, belasting en consistentie van de afwerking uw grootste zorg zijn. Siliciumcarbide heeft scherpere randen en een hogere hardheidsindex dan aluminiumoxide, waardoor het broze coatings, zachte metalen en glasvezel kan snijden zonder zoveel wrijvingswarmte te genereren.
Hardmetalen banden bevatten ook korrels die agressiever breken dan conventioneel aluminiumoxide. In plaats van te glazuren, breken de kristallen in kleine stukjes af en komen nieuwe snijkanten bloot te liggen. Dat gedrag geeft de band een langere levensduur, waarbij kleverige harsen, verflagen en non-ferrometalen gewone schuurmiddelen snel blind maken.
Waar het mineraal het verschil maakt
Hardhout en harsachtig zachthout: hardmetaal blijft open en zaagt zuiver.
Geverfde en gecoate oppervlakken: carbide verwijdert de coating zonder deze te smelten.
Composieten en glasvezel: carbide is bestand tegen belasting door stof en hars.
Zachte metalen zoals aluminium en messing: carbide laat een helder oppervlak achter met weinig hitte.
Figuur 1. Relatieve hardheidsindex van gangbare schuurkorrels
De hardheidstabel geeft snel aan waarom siliciumcarbide een aparte plek in de schuurruimte verdient. Siliciumcarbide bevindt zich aan de bovenkant van de hardheidsschaal, waardoor het agressiever door brosse coatings en zachtere metalen snijdt dan veel standaardkorrels. Aluminiumoxide is nog steeds hard genoeg voor algemene verspaning op hout en staal, maar wordt sneller bot als het werkstuk hard of gecoat is. Zirkoniumoxide wordt minder gekozen vanwege de hardheid en meer vanwege het zelfslijpgedrag onder druk. Keramische korrels zijn ontworpen om koel te blijven en in gecontroleerde fasen te breken. In de praktijk betekent dit dat hardmetalen banden niet het universele antwoord zijn, maar wel de sterkste keuze voor warmtegevoelige materialen en eindafwerkingen.
Korrelselectie: begin vanaf het oppervlak dat u heeft
Het korrelnummer is de eerste selectiebeslissing. Kies een zo grove band als de ondergrond toelaat, want grove banden verwijderen het materiaal sneller en kosten minder per vierkante meter schuurwerk. Ga vervolgens door een reeks fijnere korrels, net genoeg om de eerdere krassen te verwijderen.
Typische hardmetalen bandkorrelbereiken per werkstukcategorie
Korrelbereik
Typisch werk
Verwacht resultaat
P36 tot P60
Zwaar verspanen, ruw vormgeven, verf afbijten
Snelle snede met zichtbare krassen
P80 tot P120
Tussentijds egaliseren na grof werk
Uniform mat oppervlak, alleen lichte krassen
P150 tot P220
Laatste afwerking vóór het coaten of monteren
Glad oppervlak klaar voor sealer of verf
P240 en hoger
Fijne afwerking op kunststof, composieten en zachte metalen
Lage glansafwerking met minimale snit
Figuur 2. Typische oppervlakteruwheid per korrelgrootte
De oppervlakteruwheidswaarden in de grafiek volgen een duidelijke trend: grotere korrelgetallen zorgen voor gladdere oppervlakken en verwijderen minder materiaal. Een P80-riem laat zichtbare krassen achter van ongeveer 35 micron diep, wat acceptabel is voor strippen of ruw vormen. Een P120-band brengt de ruwheid terug tot ongeveer 18 micron, en veel schuurfouten gebeuren omdat operators deze tussenstap te vroeg overslaan. Een P180-riem van 9 micron is glad genoeg voor primer op de meeste houtsoorten en composieten. De sprong van P120 naar P220 is kleiner. Daarom verbetert het doorbrengen van tijd in de P150- en P180-serie de uiteindelijke afwerking doorgaans meer dan het kopen van een fijnere eindriem. Deze tabel is een richtlijn en geen garantie, omdat de werkelijke meetwaarden afhangen van de bandsnelheid, druk en hardheid van het werkstuk.
Materiaalverwijdering versus verfijning
Dezelfde korrelprogressie verandert ook de snijsnelheid. Grove banden zijn niet alleen agressiever; ze zijn ook de meest economische manier om materiaal te verwijderen voordat het oppervlak klaar is voor fijner werk.
Figuur 3. Relatieve materiaalverwijderingssnelheid in elke korrelfase
Het lijndiagram laat zien hoe de verwijderingssnelheid daalt als u door een progressieve korrelreeks beweegt. Een grove P60-riem verwijdert veel materiaal, maar laat diepe krassen achter die duur zijn om in latere stappen te verwijderen. Als u overschakelt naar P100, wordt er langzamer gesneden en ontstaat er een acceptabel tussenoppervlak. Als het doel een verfijnde afwerking is, verwijderen P150 en P180 heel weinig materiaal en is hun belangrijkste taak het wegwerken van eerdere krassen. Het grootste verlies aan snijsnelheid treedt op tussen P60 en P100, dus het meest efficiënte proces begint zo grof als het bestaande oppervlak toelaat en gebruikt alleen de noodzakelijke tussenliggende korrels. Hardmetalen banden zijn het meest economisch als u deze curve afstemt op de werkelijke toestand van het werkstuk.
Steungewicht en coating zijn net zo belangrijk als grit
Conclusie eerst: de achterkant bepaalt hoe lang de riem meegaat en hoe de riem aanvoelt op een contactwiel. Banden met een stoffen rug zijn bestand tegen agressieve druk en hoge graanbelastingen. Papier- en filmruggen zorgen voor een fijnere afwerking en volgen gebogen oppervlakken beter, maar slijten sneller als ze te hard worden ingedrukt.
Open jas versus gesloten jas is de volgende factor. Gesloten jasriemen bedekken het hele oppervlak met graan; ze snijden snel maar laden snel. Open vachtbanden laten openingen tussen de korrels achter, waardoor vuil kan ontsnappen en goed werkt bij het verwijderen van melamine, ruw hout en verf.
Bij het afwerken van metaal en kunststof vermindert een hardmetalen band met stearaatcoating verstoppingen en zorgt voor een schoner oppervlak. Stearaat werkt als een droog smeermiddel dat ervoor zorgt dat de riem het gesmolten bindmiddel niet over het werkstuk smeert. Operators die een gesloten vachtband op aluminium laten draaien, zien vaak al in de eerste minuten belading; hetzelfde werk met een open vachtstearaatband duurt veel langer.
Carbide versus andere veel voorkomende schuurmineralen
In een gemengde werkplaats speelt elk schuurmineraal een rol. Aluminiumoxide is de allround standaard voor verspaning op hout en staal. Zirkoniumoxide presteert het beste onder hoge druk en waar hittebestendigheid belangrijk is. Keramische korrels blijven scherp bij zwaar slijpen, maar kosten meer. Siliciumcarbide is de veredelings- en warmtegevoelige specialist.
Veel voorkomende schurende mineralen en hun typische sterke punten
Mineraal
Belangrijkste kracht
Beste situatie
Aluminiumoxide
Kostenefficiëntie en duurzaamheid
Dagelijks hout- en metaalschuren
Siliciumcarbide
Scherpte en lage hitte
Afwerkingen, coatings, kunststof, zacht metaal
Zirkonia-aluminiumoxide
Hittebestendigheid onder druk
Zwaar slijpen op roestvrij staal en legeringen met een hoog nikkelgehalte
Keramische korrel
Gecontroleerde zelfslijping
Hogedrukslijpen met laag verbrandingsrisico
Figuur 4. Prestatievergelijking op basis van vijf praktische criteria
Het radardiagram vat samen hoe drie veel voorkomende schurende mineralen zich verhouden op basis van vijf praktische criteria. Siliciumcarbide vertoont de meest evenwichtige prestaties op het gebied van scherpte, hardheid en afwerkingskwaliteit, met kostenefficiëntie als zwakste punt. Aluminiumoxide blijft enigszins achter qua scherpte en afwerkingskwaliteit, maar wint duidelijk qua prijs. Daarom blijft het het standaard schuurmiddel voor de dagelijkse houtbewerking. Zirkoniumoxide-aluminiumoxide wordt interessant wanneer de druk hoog is en de hittebestendigheid van belang is, omdat het is ontworpen om onder zware belasting te blijven snijden. De overlappende polygonen laten zien dat geen enkel mineraal elke categorie wint, dus een productiewinkel heeft meestal meer dan één bandtype nodig. Door het mineraal op het werkstuk af te stemmen, voorkomt u verspilling van arbeid en onnodige aanschaf van schuurmiddelen.
Praktische selectieregels voor veel voorkomende toepassingen
Voor houtbewerking verwerkt carbide exoten zoals teak, palissanderhout en ipe zonder het oppervlak te verbranden; gebruik P120 of P150 als standaard afwerkkorrel. Voor metaalproductie doet carbide het goed op aluminium, messing en brons; kies P80 tot P120 voor het blenden van lasnaden en P220 voor een laatste pas. Bij glasvezel- en koolstofvezels zorgt hardmetaal met een open laag ervoor dat de band niet wordt belast en dat de hars niet smelt. Voor autoreparatielakken is fijnkorrelig hardmetaal met stearaat een betrouwbare manier om primer en bestaande lak te egaliseren zonder schade door hitte.
Vergeet het bandsysteem achter het schuurmiddel niet
Een breedbandschuurmachine geeft alleen een consistente afwerking als het gehele bandpad gelijk blijft. Als de contacttrommel of de invoertafel onrond is, slijt de schuurband ongelijkmatig en kan deze bij de verbinding scheuren. Bij grote panelen moet de aanvoerband het werkstuk er met een constante snelheid doorheen trekken, zonder te slippen of te slingeren.
Bij een onderhoudscontrole moeten daarom ook de eindloze rubberen banden worden betrokken die het voersysteem ondersteunen. Dit artikel over eindeloze stabiliteit van rubberen platte banden in transportsystemen verklaart waarom dimensionale stabiliteit belangrijk is voor een gelijkmatige voedingsdruk.
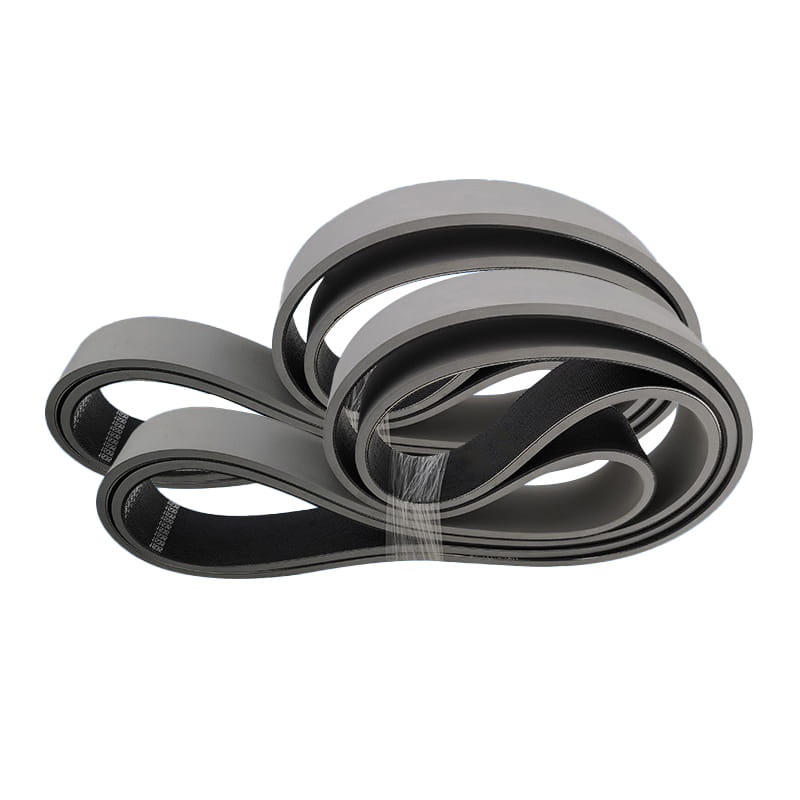
Wanneer u de schuurband vervangt, inspecteer dan ook de rubberen band op scheuren, hardheidsveranderingen en beschadigingen aan de randen. Een speciaal gemaakte rubberen naadloze schuurmachineband ondersteunt het actieve schuurmiddel en zorgt ervoor dat de afwerking uniform blijft over de volledige breedte van het paneel.
Opslag, hantering en veelvoorkomende foutpatronen
Bewaar hardmetalen riemen plat of hangend, zonder scherpe vouwen. Vocht en directe hitte verzwakken de verbinding en de dragermaterialen. Als een band snel belast wordt, schakel dan over naar een open vacht of een grovere korrel. Als het gaat glazuren, is de bandsnelheid te hoog of is de korrel te fijn voor het materiaal. Als de rand eerst kapot gaat, controleer dan de degel en de rubberen steunband op uitlijningsproblemen.
Door de hardmetalen band te behandelen als onderdeel van een compleet schuursysteem, krijgt u op termijn voorspelbare resultaten en lagere schuurkosten. Het juiste mineraal, de juiste korrel, backing en machineondersteuning bepalen samen de herhaalbare oppervlaktekwaliteit.
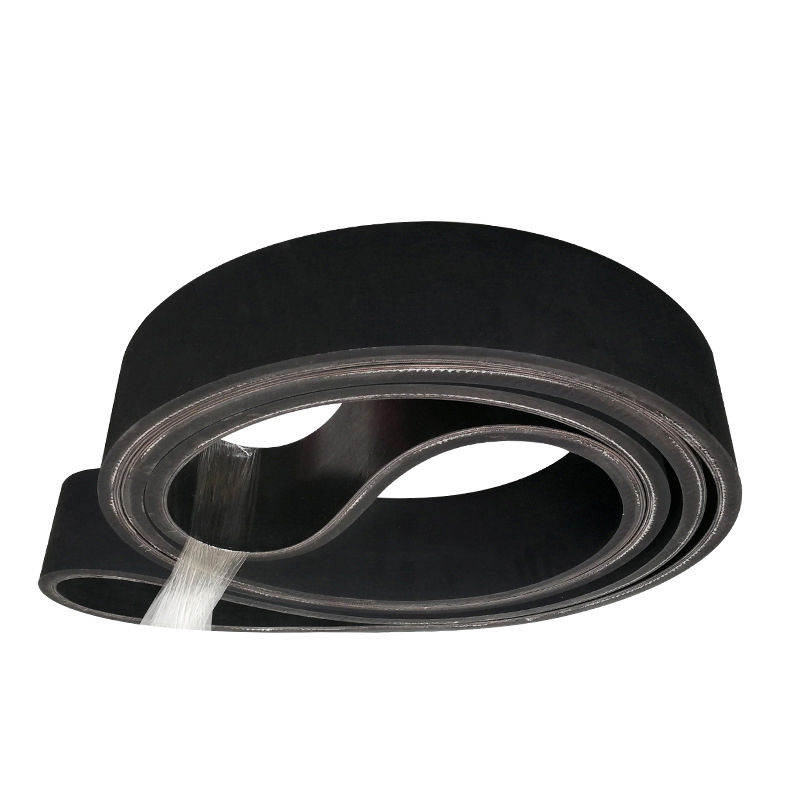
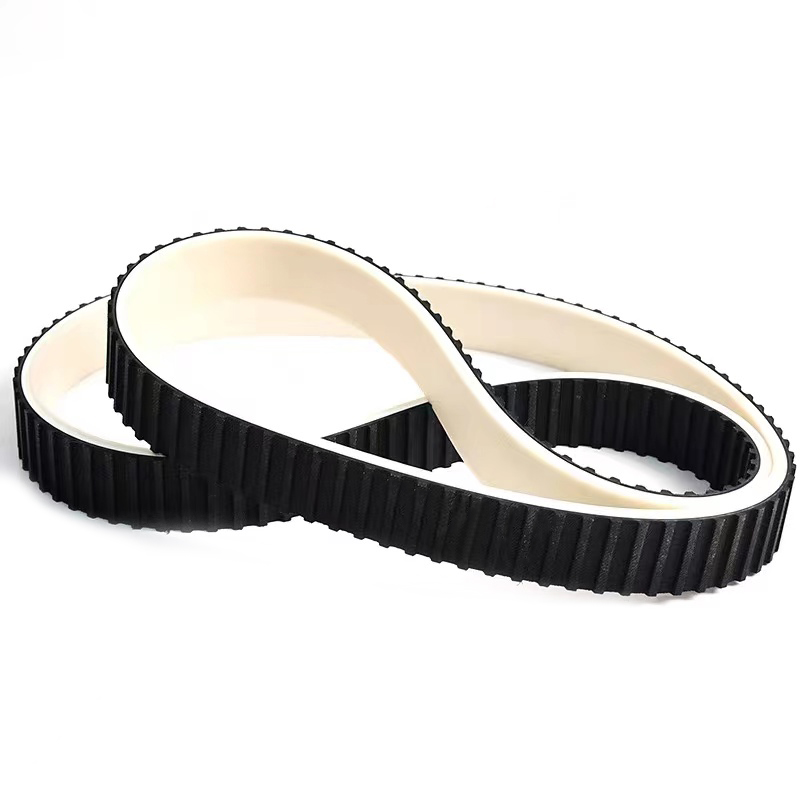
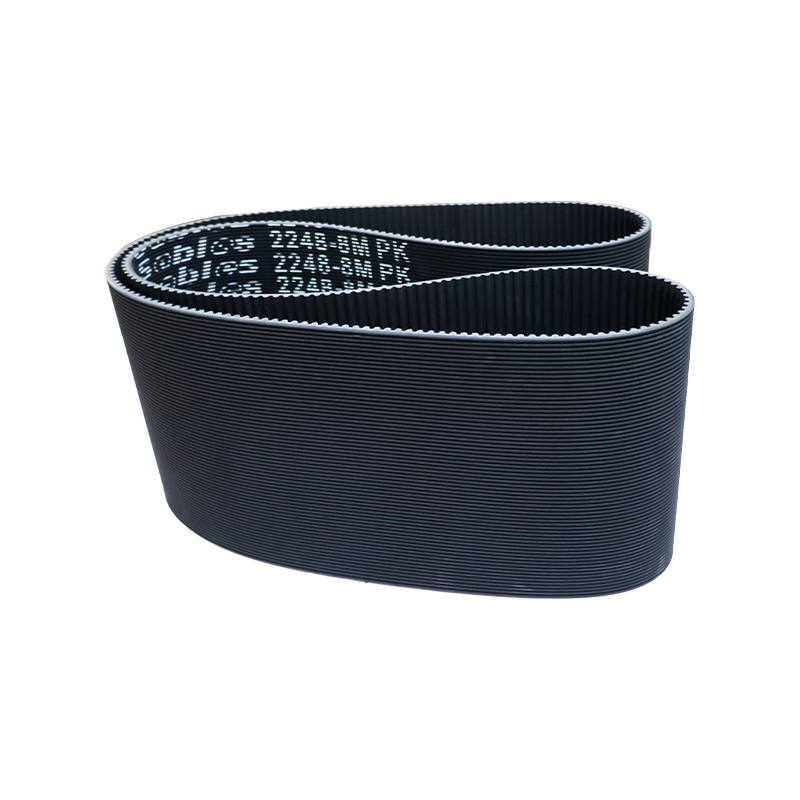
De transportband bestaat uit oppervlaktelijm, kern en laaglijm. Daarnaast kan bij het gebruik van high drop impact een laagje bufferdoek worden toegevoegd om deze slagvaster te maken.
De oppervlaktelijm
Met natuurlijk rubber en synthetisch rubber als grondstoffen en om de slijtvastheid, scheurweerstand, verouderingsbestendigheid en andere eigenschappen te verbeteren, heeft de oppervlaktelijm verschillende kenmerken, zoals slijtvastheid, snijweerstand, hittebestendigheid, vlambestendigheid, koudebestendigheid, zuur- en alkalibestendigheid, oliebestendigheid, weerstand tegen statische elektriciteit enzovoort. Kern van stoffen laag
De doeklaag is samengesteld uit natuurlijke vezels of chemische vezels alleen of een combinatie van beide, heeft dezelfde kwaliteit na een eenstapsbehandeling volgens een volwassen proces, en heeft een goede hechting met rubber. De lijmlaag
De lijmlaag is van groot belang voor de hechtkracht tussen de lagen van de kern van de transportband die herhaaldelijk wordt gebogen. Speciaal voor hoogspanningstransportbanden moet een lijmlaag worden gebruikt met minder knikspanning en minder vermoeiing door interne spanning.
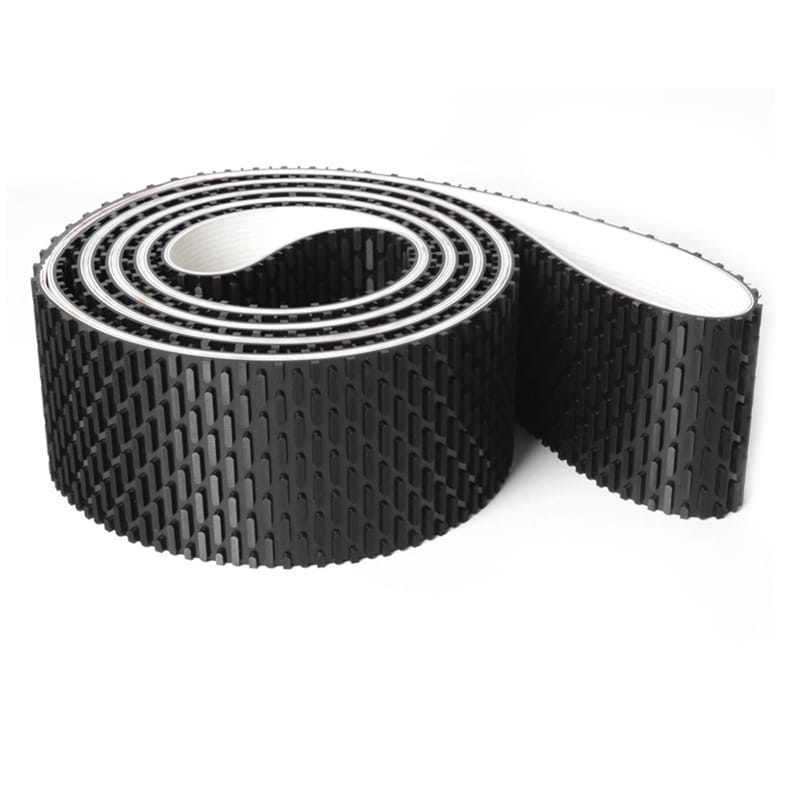
Specificaties en modellen kunnen worden aangepast aan de wensen van de klant, met een dikte variërend van 2,0 mm tot 8,0 mm.
Hoge snelheid, soepele transmissie- en transportsystemen met lage rek, zoals textielmachines, houtbewerkingsmachines, slijpmachines, kaartautomaten, groentesnijmachines, enz. Kenmerken: Hoge snelheid en stabiliteit, hoge treksterkte en lage rek.
De naadloze rubberen band geproduceerd door houtbewerkingsmachines kan worden gebruikt voor het schuren, corrigeren en trimmen van kernmaterialen, het schaven van houten platen, gelamineerde platen, kunststof gelamineerde platen en andere machines, en kan helpen het oppervlak perfect te bewerken en selecteren.
De speciale technologie ligt in de productiemethode en produceert de vereiste maat naadloze riem. We controleren niet alleen de kwaliteit strikt, maar staan er ook op geïmporteerde materialen te gebruiken om ervoor te zorgen dat onze schuurband betere prestaties levert.
Alle delen van dikte en sterkte zijn absoluut uniform.
Het heeft een goede lineaire werking.
Hoge flexibiliteit kan worden gebruikt voor kleine wieldiameters.
Het kan onder werkdruk vlakheid en niet-vervormbaarheid behouden.
De wrijvingscoëfficiënt tussen de onderkant van de band en het plaatoppervlak is zeer laag.
Doordat de oppervlaktelaag van de band bedekt is met rubber wordt de hechting verbeterd en wordt de stabiliteit van de transportband verbeterd.
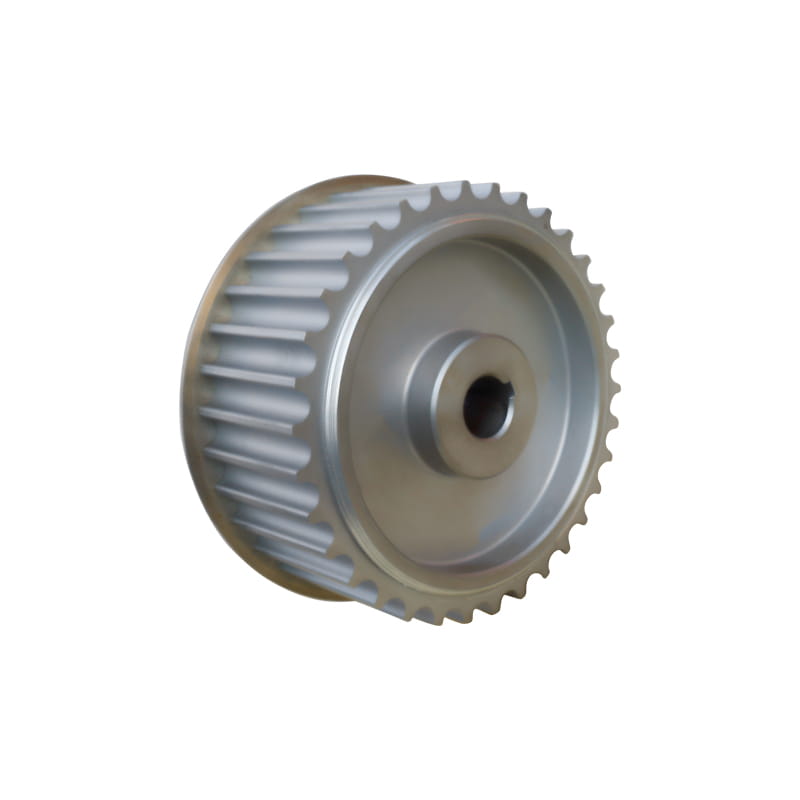
Toepassen op elk veld van het synchroon aangedreven apparaatsysteem. Kenmerken:
Zorg voor coördinatie met de riem, om de nauwkeurigheid en levensduur van de aandrijving te verbeteren. Volgens de eisen van de klant kan de optimale gedreven oplossing op maat worden onderverdeeld in 45 # staal, aluminiumlegering, roestvrij staal, gietijzer, nylon, enz., Afhankelijk van het materiaal.
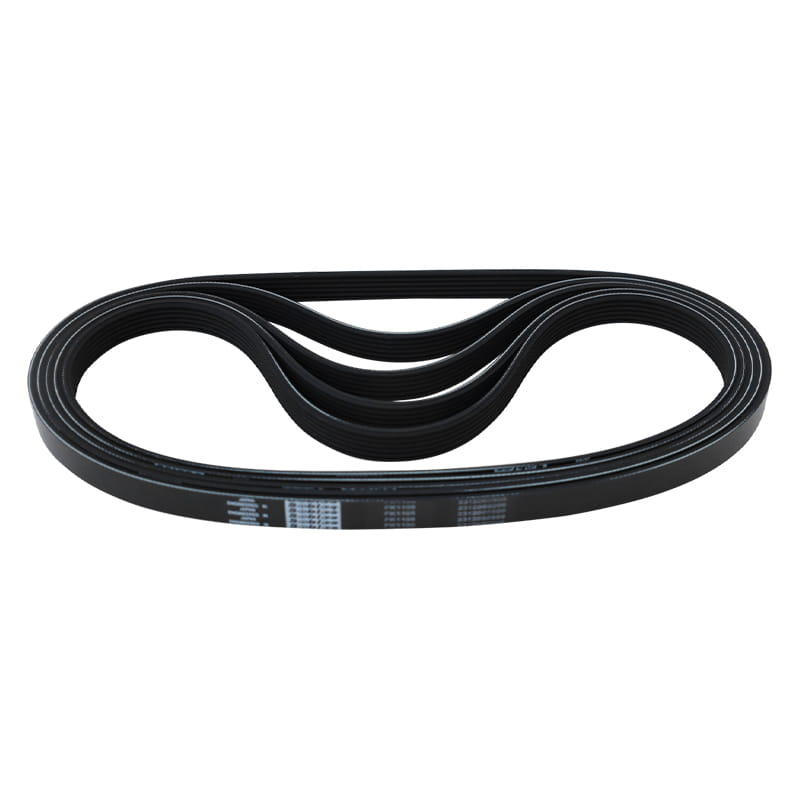
Het is geschikt voor transmissieapparatuur voor buiten, transportapparatuur, medische apparatuur, elektrisch gereedschap, huishoudelijke apparaten en sportartikelen. Kenmerken:
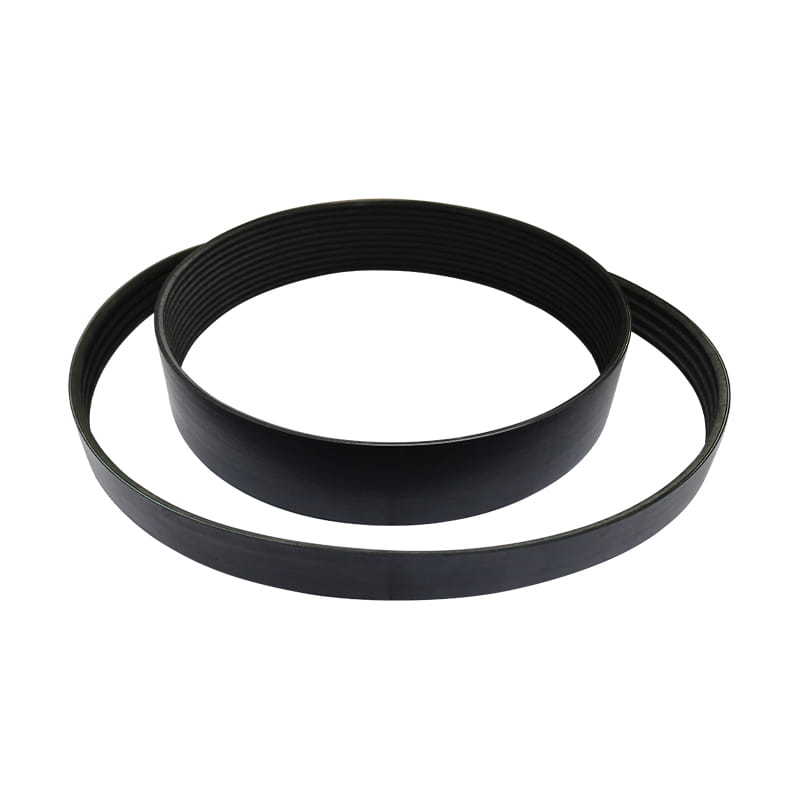
1. Het transmissievermogen van de geribbelde riem is bij gelijke ruimte 30% hoger dan dat van een gewone V-riem.
2. Het transmissiesysteem van de geribde riem heeft een compacte structuur en onder hetzelfde transmissievermogen wordt de ruimte ingenomen
het overbrengingsmechanisme is 25% kleiner dan dat van de gewone V-riem.
3. De geribbelde riem is dun en flexibel en is geschikt voor transmissie met een kleine poeliediameter en hogesnelheidstransmissie, met riem
snelheid tot 40 m/s; Kleine trillingen, minder hitte en stabiele werking.
4. De geribbelde riem is hittebestendig, oliebestendig en slijtvast, met een kleine rek en een lange levensduur.