Een bandenfabriek weigert een partij aramide staalkoord om een reden die niets met sterkte te maken heeft. Het koord voldoet aan zijn treksterkte, de twist valt binnen de tolerantie, elk pakket weegt wat het zou moeten, en toch komt de adhesie-afpelwaarde terug op 12 N/cm tegenover een minimum van 16 N/cm. De batch kan niet worden gebruikt, omdat een koord dat zich niet aan het magere mengsel hecht, geen belasting in een riemlaag kan dragen.
De coating bepaalt of die zending doorgaat. Gecoat aramide bandenkoord is eerder een systeem dan één enkel product: een chemisch inerte vezel met hoge modulus, een meertrapsdip die de vezel een rubberreactief oppervlak geeft, en een verbinding die is afgestemd op de dompelchemie. Als de coating verkeerd is, gedraagt het sterkste snoer in de plant zich als losse draad. Als je het goed doet, levert aramide wat polyester en nylon niet kunnen: stijfheid bij een laag gewicht en een zeer lage rek onder belasting.
Wat de coating eigenlijk doet met een aramidekoord
Onbehandeld para-aramide laat zich moeilijk verlijmen. Het oppervlak bevat weinig polaire groepen, het heeft een lage oppervlakte-energie en het vormt een huid-kernstructuur die bij slijtage fibrilleert. Rubber op zichzelf houdt het niet vast. De coating lost het probleem in fasen op.
- Voordompelen. Een op epoxy- of isocyanaat gebaseerde laag bevochtigt de vezel, sluit de buitenhuid af en laat reactieve plaatsen achter voor de volgende fase. Zonder dit heeft de toplaag niets te pakken.
- Toplaag. Een latexdip met resorcinol-formaldehyde vormt de brug tussen vezel en rubber en hardt uit tot een netwerk dat tijdens vulkanisatie aan beide zijden hecht.
- Latexselectie. Vinylpyridine-latexsystemen zijn gebruikelijk op aramide omdat ze het stijve, lage rekgedrag van het koord tolereren en de verbinding levend houden bij herhaaldelijk buigen.
De dip-opname wordt gespecificeerd als een bereik in plaats van als een enkel getal, en wordt normaal gesproken gecontroleerd door het snoer voor en na het drogen te wegen. De dunne pick-up laat kale plekken achter waar rubber nooit hecht. Overmatige opname verstijft het snoer, blokkeert de tussenruimten waar rubber moet binnendringen en verkort de levensduur van vermoeidheid. Beide defecten zien er identiek uit bij een trekproef en totaal verschillend tijdens gebruik.
Hoe aramide zich verhoudt tot de koorden die het vervangt
Typische eigenschappenbereiken voor gangbare staalkoordmaterialen. Exacte waarden zijn afhankelijk van de garenkwaliteit, twist, dip-opname en testmethode. | Eigendom | Aramide | Polyester | Nylon 6,6 | Staal |
| Dichtheid, g/cm3 | 1.44 | 1.38 | 1.14 | 7.85 |
| Treksterkte, MPa | 2750 tot 3000 | 1000 tot 1150 | 850 tot 1000 | 2600 tot 2900 |
| Modulus, GPa | 70 tot 110 | 10 tot 15 | 4 tot 6 | 190 tot 210 |
| Rek bij breuk, procent | 2,5 tot 4 | 12 tot 14 | 16 tot 20 | 2 tot 4 |
| Hechting onbehandeld | Zeer slecht | Arm | Matig | Arm, needs brass |
| Buigvermoeidheid bij een kleine straal | Redelijk tot arm | Goed | Uitstekend | Arm |
In de tabel worden de meeste specificatiebeslissingen uitgelegd. Een breukrek van grofweg 3 procent betekent dat aramide na zeer weinig beweging de werkspanning bereikt, waardoor een versterkte laag minder groeit onder belasting en het onderdeel zijn geometrie behoudt. Dat is de reden waarom aramide voorkomt in kaplagen, runflat zijwanden, heavy-duty riemen en aandrijvingen met hoog koppel. Hetzelfde aantal brengt het risico met zich mee: omdat er weinig rek beschikbaar is, reizen schokbelastingen rechtstreeks naar de verbinding, de katrol en de verbindingslijn. Aramidesystemen zijn afhankelijk van de kwaliteit van de hechting en van de mate waarin de coating herhaaldelijk buigen overleeft.
Coatingmetingen die de acceptatie bepalen
Drie cijfers beslechten de meeste geschillen: dipopname, hechting en vocht. Ze horen alle drie thuis in de inkoopspecificatie met daaraan gekoppeld een assortiment en een testmethode, want een certificaat waarop simpelweg 'goedgekeurd' staat zegt een koper niets over het batch-tot-batch gedrag.
Tests die het vermelden waard zijn in de inkooporder
- Adhesie-afpel- of H-teststerkte op een gevulkaniseerd monster, aangegeven in N/cm tegen een minimum, waarbij dezelfde samenstelling wordt gebruikt die de productielijn gebruikt.
- Dip-opname via gravimetrische methode, weergegeven als een percentagebereik in plaats van als doelwaarde.
- Snoerdiameter en lineaire dichtheid, met de meter en de tolerantie vermeld.
- Draainiveau en richting van het getwijnde koord, in toeren per meter, met een tolerantie.
- Krimp of krimpkracht bij de temperatuur die het onderdeel daadwerkelijk ziet, niet bij kamertemperatuur.
- Vochtgehalte bij levering, plus de wijze van verpakking waarin het vocht aanwezig is.
Vochtigheid is een coatingprobleem, geen magazijnprobleem
Een RFL-dip is hygroscopisch en aramide zelf haalt vocht uit de lucht. Koord dat in een open magazijn heeft gestaan, kan voldoende water absorberen om zowel de ophaalwaarde als de gevulkaniseerde verbinding te verschuiven. Daarom zijn afgedichte voeringen, droogmiddelen en korte opslagvensters belangrijker dan de meeste kopers verwachten. Snoer dat maandenlang is bewaard, moet opnieuw worden getest voordat het de kalender bereikt, in plaats van vrijgegeven op een oud certificaat.
Waar gecoat aramide zijn kosten aan buitenbanden verdient
Dezelfde coatinglogica wordt toegepast op industriële rubberen banden. Aramidekoord en aramideweefsel worden gebruikt waar een aandrijving of een transportband spanning moet houden, warm moet worden en weerstand moet bieden aan snijden zonder gewicht of groei toe te voegen. Druk- en verpakkingslijnen, textielmachines, kabelhanteringsapparatuur en fotovoltaïsche transportsystemen vallen allemaal in deze groep, evenals voedselverwerkingsmachines waar de banden dagelijks worden geschraapt en gewassen.
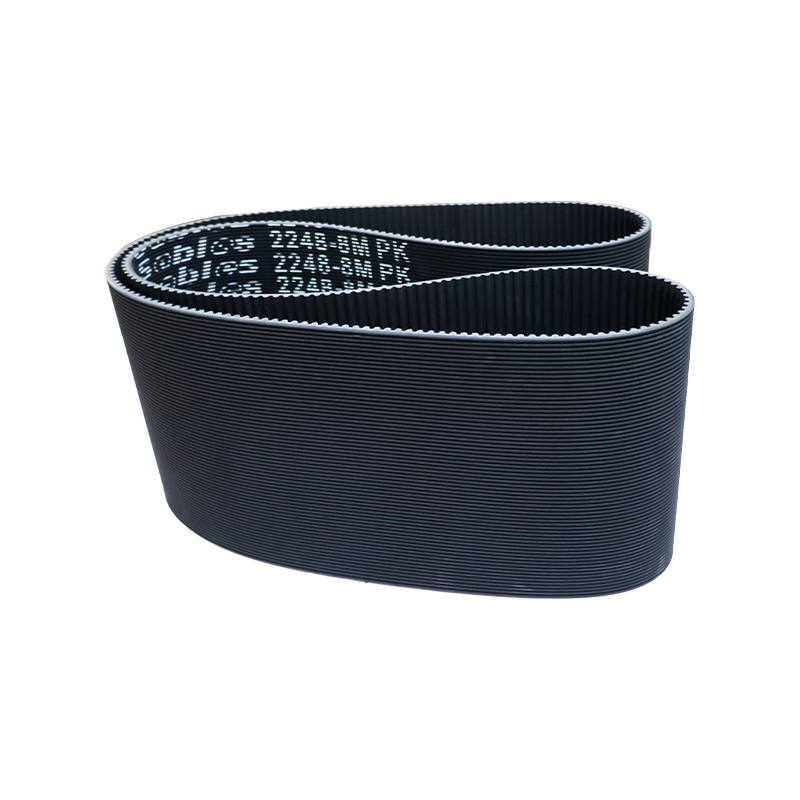
Gecoate banden zijn hiervan het duidelijkste voorbeeld. Hier zit de versteviging onder of in een rubberen hoes, en de hoes doet het werk van het vastgrijpen, loslaten en beschermen van het snoer. De verbinding tussen omhulsel, koord en karkas is hetzelfde hechtingsprobleem als hierboven beschreven, alleen de geometrie is veranderd. Omdat de machineomstandigheden zo sterk variëren, gecoate banden worden doorgaans aangepast aan de specifieke omstandigheden van de machine in plaats van uit een catalogus te kiezen.
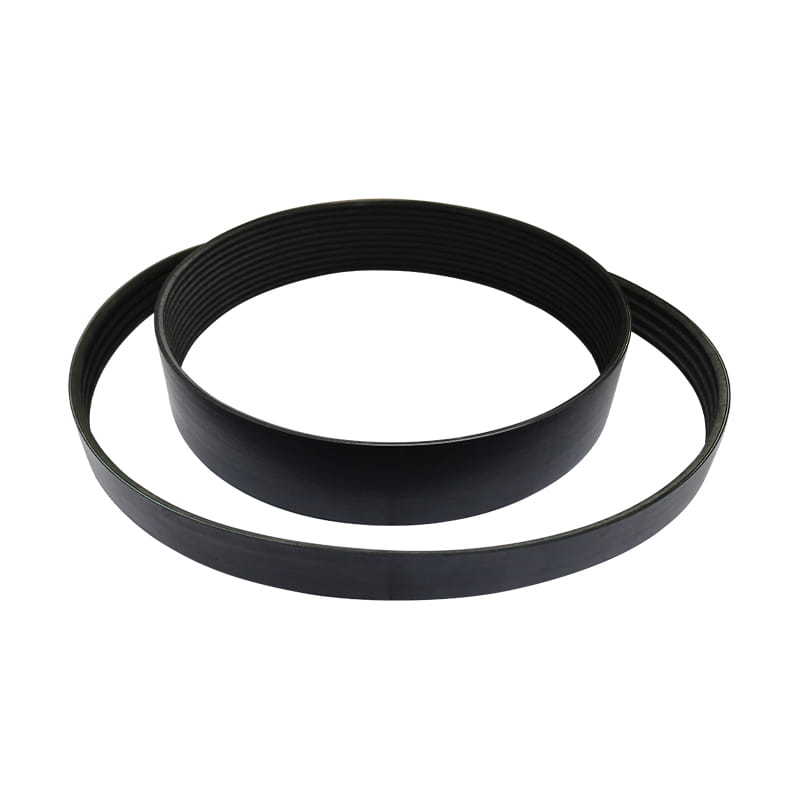
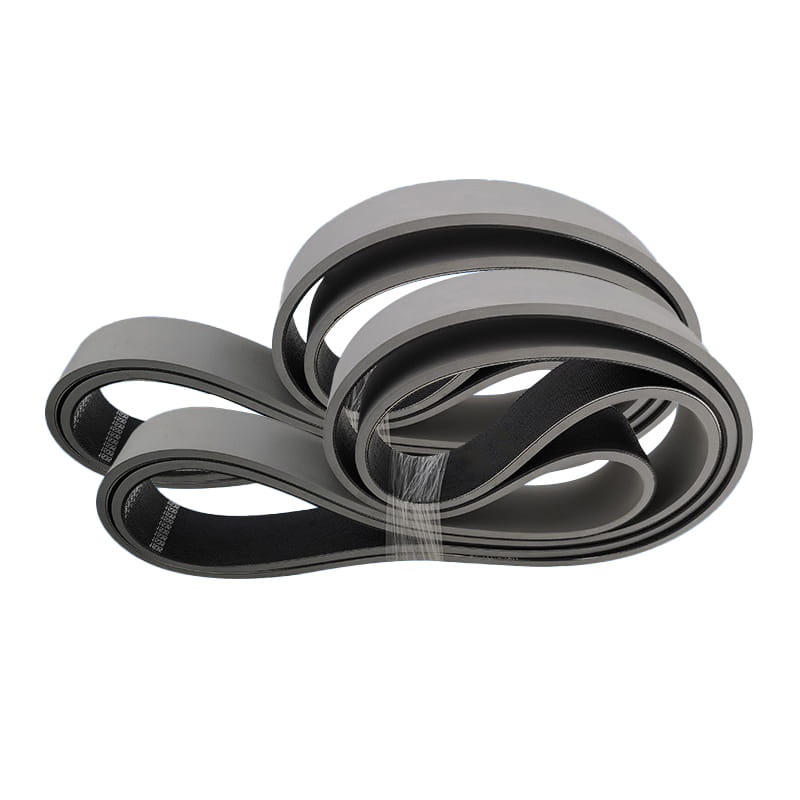
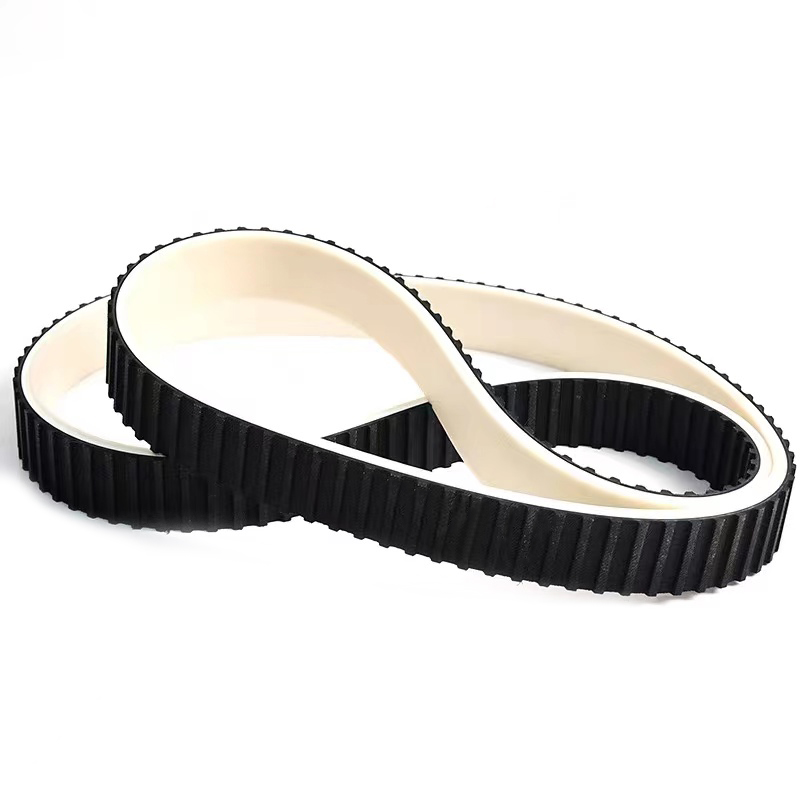
 Gecoate rubberen riemen en rubberen distributieriemvarianten Op maat gemaakte gecoate riemopties combineren oppervlakken met hoge wrijving met timing- of platte tape-ontwerpen voor printen, verpakken, voedselverwerking en tractietaken. Bekijk Product →
Waar een aandrijving positieve aangrijping nodig heeft in plaats van wrijving, houdt een aramide spanelement in een synchrone riem de steeklengte stabiel onder belasting en hitte. Dat is van belang bij lange ritten met een hoog koppel, waarbij een polyester onderdeel zou groeien en de timing zou veranderen.
 Rubberen synchrone riemen voor distributie- en transmissieaandrijvingen Rubberen distributieriemen maken gebruik van glasvezelkoord, chloropreenrubber en een nylon tandlaag voor positionering, transport en frequente start-stop-transmissie in genoemde machines. Bekijk Product →
Voor sommige toepassingen is een constructie nodig die geen enkel standaardartikel dekt: een specifieke breedte, een voegpositie, een stoffen bekleding, een snijvaste rand of een profiel afgestemd op een bestaande katrol. Deze zijn gebouwd als speciale verwerkingsbanden, en daar wordt aramideversterking doorgaans gespecificeerd door de machinebouwer in plaats van door het onderhoudsteam.
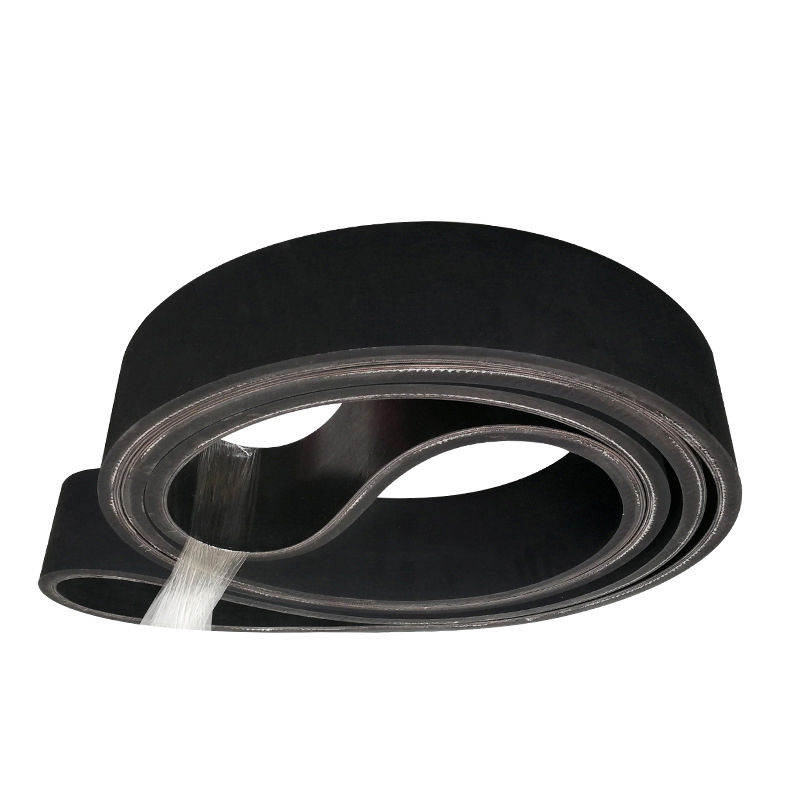
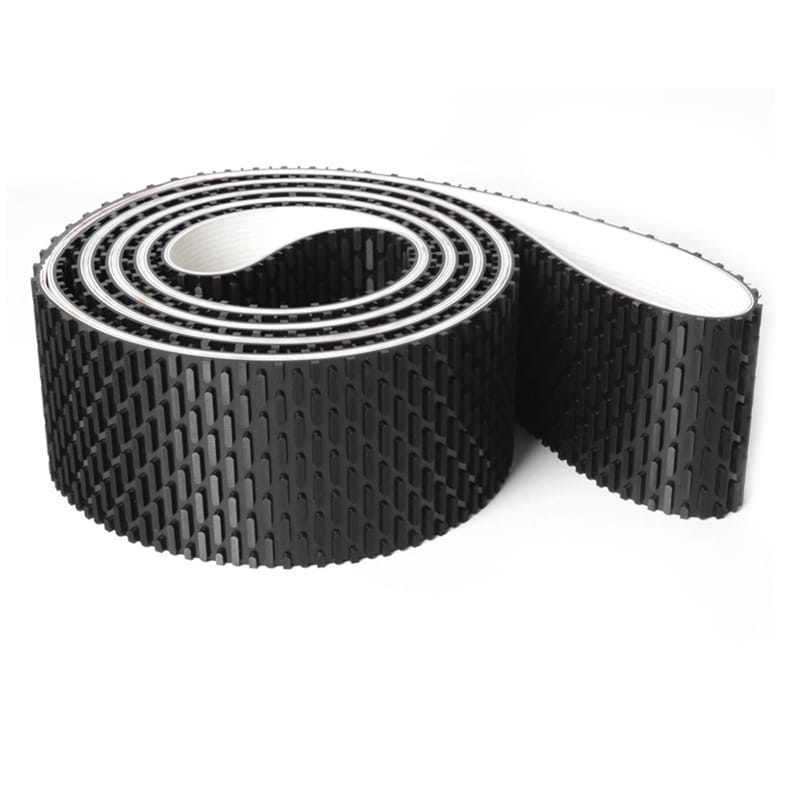
 Op maat gemaakte speciale verwerkingsriemen voor grip en positionering Aanpasbare riemoppervlakken en tandprofielen zorgen voor slijtvastheid, antislipgrip en nauwkeurige positionering daar waar standaardconstructies niet de vereiste geometrie dekken. Bekijk Product →
Voor machinebouwers die wapening specificeren, onze assortiment rubberen riemen omvat timing-, gecoate, geribbelde, platte en speciale verwerkingsbanden voor druk-, textiel-, verpakkings-, fotovoltaïsche, logistieke, kabel- en voedingsmiddelenindustrie-apparatuur, en met aramide versterkte constructies kunnen worden aangerekend tegen een aangegeven accijns.
Vragen die een mislukte batch voorkomen
Kopers die deze vóór de eerste bestelling vragen, vermijden de meeste hechtingsfouten:
- Aan welke rubbercompound wordt het koord gebonden en is de dip gevalideerd op basis van die compound in plaats van op basis van een generiek testrecept?
- Wat is de minimale hechtingswaarde in N/cm, en volgens welke testmethode?
- Welk dip-ophaalbereik is gegarandeerd en hoe wordt dit gemeten?
- Welke buigradius zal het voltooide onderdeel zien, en is het koord bij die straal op vermoeiing getest?
- Welk vochtgehalte wordt bij levering gegarandeerd en hoe wordt het snoer verpakt?
- Kan de leverancier de looplengte per pakket en splitsingsvrije lengtes bevestigen, aangezien aramidekoord niet in een laag kan worden gesplitst zonder een zwak punt te creëren?
Elk antwoord verkleint het risico. Een leverancier die alleen de treksterkte kan opgeven, verkoopt geen gecoat koord, maar garen.
Gecoat aramide bandenkoord is een verbindingssysteem en moet op die manier worden gekocht. De vezel zorgt voor stijfheid, lage rek en snijweerstand, maar de dip zorgt voor het enige waardoor deze eigenschappen het rubber kunnen bereiken. Specificeer opname, hechting en vocht met bereiken en methoden, stem de coating af op de samenstelling, en aramide houdt een riem of een bandlaag gedurende zijn volledige levensduur in vorm. Laat de coating buiten de discussie en het sterkste beschikbare snoer wordt de zwakste schakel in de montage.