THUIS / Nieuws / Gids voor poelie-spiebaan: toleranties, sleutelpassing, brootsen en basisprincipes van asmontage
Nieuws
Gids voor poelie-spiebaan: toleranties, sleutelpassing, brootsen en basisprincipes van asmontage
Een gevallen sleutel, een gegroefde naaf en een riem die twee weken na de herbouw in de flens begint te klimmen. Die volgorde wordt meestal aan de riem toegeschreven, maar de oorzaak ligt in de spiebaan van de poelie. Wanneer een poelie voor onderhoud van een as wordt getrokken, is de sleutel het eerste onderdeel dat verloren gaat, en de vervanging wordt maar al te vaak met het oog uitgekozen uit wat er nog los zit in de bak met reserveonderdelen. Het verschil tussen een correct gemonteerde sleutel en een losse sleutel wordt gemeten in honderdsten van een millimeter, maar bepaalt toch of de verbinding een jaar van koppelomkeringen overleeft of binnen een maand kapot gaat.
Eerst het korte antwoord: een spiebaan voor de poelie is een machinaal bewerkte gleuf die langs de boring van de naaf is uitgesneden, gecombineerd met een gleuf op de as, die samen een spie vasthouden die het koppel overbrengt en de hoekpositie van de poelie vastlegt. Zorg dat de breedte, de diepte en de oppervlakteafwerking goed zijn en de sleutel wordt het goedkoopste en meest voorspelbare onderdeel in de aandrijflijn. Begrijp ze verkeerd en de sleutel wordt de lont die doorbrandt, waarbij af en toe de schacht wordt meegenomen.
Wat een katrolsleutel eigenlijk doet
Dit ene slot doet drie taken, en voert deze uit zonder enige redundantie.
Koppeloverdracht. De spie, en niet de wrijving, draagt de werklast tussen as en naaf.
Hoekige locatie. De positie van de poelietanden of -groeven op de as wordt bepaald door de spiebaan, niet door de passing van de boring.
Assemblagereferentie. Een machinaal bewerkte sleuf geeft het onderhoudspersoneel een positief oriëntatiepunt, zodat de naaf niet een paar graden naar buiten kan worden gemonteerd.
Het koppel zelf gaat via de sleutelflanken naar twee smalle contactstrips, één in de as en één in de naaf. Elke Newtonmeter aan belasting gaat door deze strips, terwijl de hoeken van de sleuf de spanning concentreren en de sleufdiepte materiaal uit het gedeelte verwijdert dat bestand is tegen buigen. Deze twee effecten verklaren waarom maatnormen de diepte t1 aan de aszijde beperken en deze iets kleiner houden dan de diepte t2 aan de naafzijde: de as is het onderdeel dat niemand wil vervangen, dus de spiebaan is gepositioneerd om meer materiaal aan de aszijde vast te houden.
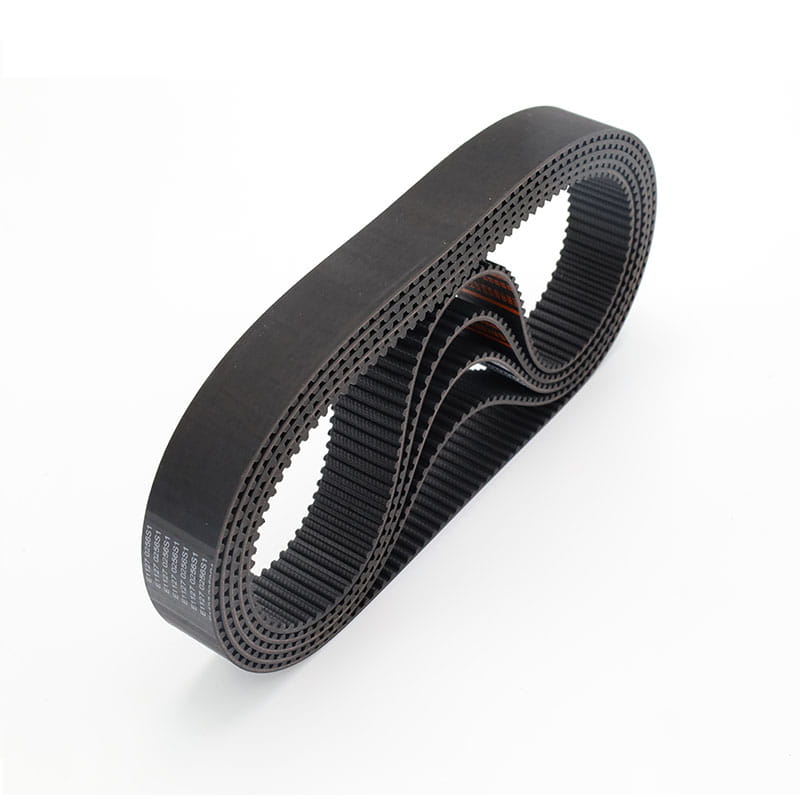
Bij een synchrone poelie bepaalt de spiebaan ook de timing. Als de spiebaan van de naaf een paar graden verwijderd is van het referentiepunt van de tandsteek, komen de tanden van de riem op het verkeerde punt in de cyclus in aanraking met de poeliegroeven, en het resultaat verschijnt als ongelijkmatige slijtage aan één flank van de tand in plaats van als een voor de hand liggende fout. De discipline die geldt voor de poeliegroef geldt ook voor de naafgleuf en daarom het tandprofiel van een distributieriem en de poeliegroef waarin deze loopt moeten worden behandeld als één systeem in plaats van als twee afzonderlijk aangeschafte onderdelen.
Op metrische tekeningen zijn de spie en de spiebaan geen vrije keuzes. De asdiameter selecteert een rij, en de rij bepaalt de spiedoorsnede, de asgroefdiepte en de naafgroefdiepte. De veelgemaakte fout is om de groef op maat te maken van welke sleutel dan ook in de lade en de diepte te negeren, omdat een te diepe asgroef het dragende gedeelte verwijdert van een as die al onder wisselend koppel werkt.
Nominale spie- en spiebaanafmetingen voor gangbare asdiameters, volgens de DIN 6885-serie. Bevestig altijd aan de hand van de tekening of de geldende aankoopnorm.
Asdiameterbereik (mm)
Sleutelgrootte b x h (mm)
Diepte asgroef t1 (mm)
Naafgroefdiepte t2 (mm)
6 tot 8
2 x 2
1.2
1.0
Ruim 8 tot 10
3 x 3
1.8
1.4
Ruim 10 tot 12
4 x 4
2.5
1.8
Meer dan 12 tot 17
5 x 5
3.0
2.3
Meer dan 17 tot 22
6 x 6
3.5
2.8
Meer dan 22 tot 30
8 x 7
4.0
3.3
Meer dan 30 tot 38
10 x 8
5.0
3.3
Meer dan 38 tot 44
12 x 8
5.0
3.3
Meer dan 44 tot 50
14 x 9
5.5
3.8
Meer dan 50 tot 58
16 x 10
6.0
4.3
Ouder dan 58 tot 65
18 x 11
7.0
4.4
Ouder dan 65 tot 75
20 x 12
7.5
4.9
De breedtetolerantie is het gedeelte dat daadwerkelijk op de tekening geschreven moet worden. Sleutels worden normaal gesproken geleverd aan h9, en de pasvorm wordt bepaald door de twee groeven. De asgroef wordt meestal strakker gehouden dan de naafgroef, omdat schade aan de as veel duurder is om te repareren. Hoe strak hangt af van hoe de poelie is gemonteerd: een glijdende passing heeft speling nodig om er met de hand op te kunnen worden geduwd, terwijl een getapte of perspassing strakker kan zijn, maar moeilijker te strippen is tijdens onderhoud.
Waarom pasvormvrijheid belangrijker is dan nominale maat
Een spie van nominaal 8 mm in een groef van nominaal 8 mm zegt vrijwel niets over hoe de verbinding zich zal gedragen. Waar het om gaat is de speling die na de bewerking overblijft tussen de spieflank en de groefwand. Zodra die speling groot genoeg is om de sleutel onder belasting te laten bewegen, begint de sleutel elke keer dat het koppel wordt omgekeerd in de sleuf te schommelen, en begint de slijtage van de flanken.
De bovenstaande waarden zijn indicatief en worden gebruikt om een trend weer te geven en niet om als meettabel te dienen. De curve begint bijna vlak, wat betekent dat een kleine hoeveelheid speling aan de krappe kant van het bereik heel weinig levensduur kost. Voorbij de knie van de bocht wordt de daling steiler, dus elke extra 0,02 mm speling neemt meer levensduur weg dan de vorige stap. De praktische lezing is dat het losmaken van de naafgroef met een halve tolerantiegraad om de montage te vergemakkelijken de aandrijving langs de bocht beweegt, en waar dat terechtkomt, doet er toe. Een lichtbelaste transportrol die in één richting draait, tolereert een lossere passing dan de hoofdas van een drukmachine die het koppel voortdurend omkeert. Dat is de reden dat de spiebreedtetolerantie op de tekening thuishoort en niet in handen is van de machinist op de werkbank.
Hoe katrollen met sleutel defect raken tijdens gebruik
De volgorde van de faalwijzen is opmerkelijk consistent van fabriek tot fabriek, en begint zelden met het breken van de sleutel.
Deze ranglijst weerspiegelt wat demontages in onderhoudswerkplaatsen het vaakst onthullen, niet wat een laboratoriumvermoeiingsinstallatie produceert. Het piekeren op de toetsflanken bevindt zich bovenaan omdat het zich langzaam ontwikkelt en bijna nooit wordt opgemerkt tijdens een routinematige inspectieronde. Afschuiving en barsten in de naafhoeken zijn gebeurtenissen die daarop volgen, omdat zodra de passing los is geworden, de impactbelasting zich concentreert op de hoeken van de sleuf. Vervorming van de asgroef staat op de vierde plaats en is de minst welkome bevinding van allemaal, omdat het vervangen van een gegroefde as veel duurder is dan een sleutel. Een katrol die op zijn as slipt, is simpelweg de eindtoestand, en tegen die tijd worden ook de riemtanden gekauwd. De les is consistent: de meeste defecten aan de riemschijf zijn te wijten aan een losse pasvorm en niet aan onvoldoende materiaalsterkte.
Naafmateriaal verandert de spiebaanlimiet
De sleutel is bijna altijd het hardere deel, dus in de praktijk wordt de belasting beperkt door de zachtere van de twee groeven. Dat maakt naafmateriaal tot een directe ontwerpbeslissing in plaats van een cosmetische beslissing.
Een aluminium naaf gedraagt zich anders dan gietijzer of staal, omdat de groef de sleutelbelasting weerstaat door de schuifsterkte van het naafmateriaal zelf. Een stalen naaf bereikt grofweg twee keer de capaciteit van grijs gietijzer, en dat gat verklaart waarom zwaarbelaste aandrijvingen zelden aluminium katrollen gebruiken. Nodulair gietijzer zit tussen deze twee in en is het compromis waar de meeste machinebouwers voor kiezen als zowel de kosten als de sterkte van belang zijn. Gesinterde metalen naven zijn goedkoop te produceren, maar scoren rond de zeventig op deze schaal, wat geschikt is voor kleine, licht belaste katrollen in plaats van voor hoofdaandrijfposities. Wanneer een aluminium katrol niet kan worden vermeden, is de gebruikelijke oplossing het verlengen van de sleutelaangrijping of het verplaatsen van het koppelpad naar een klemelement in plaats van een sleutel. Selecteer eerst het naafmateriaal voor de afschuifcapaciteit en weeg vervolgens de massa en de kosten af tegen die basislijn.
Bewerkingsopties voor de spiebaan van de naaf
De gleuf in de naaf kan op verschillende manieren worden geproduceerd, en de keuze verandert zowel de haalbare nauwkeurigheid als de economie van de bestelling. In onderstaande vergelijking worden twee veel voorkomende productieroutes met elkaar vergeleken op de criteria die daadwerkelijk tot een offerte leiden.
Deze radarvergelijking scoort dezelfde spiebaan die wordt geproduceerd door twee verschillende processen, waarbij elke as is genormaliseerd van nul naar één. De brootsnelheden zijn hoog wat betreft maatnauwkeurigheid, oppervlakteafwerking, snijsnelheid en toegang tot de interne spiebaan, omdat een enkele doorgang van een bekistingsgereedschap de sleuf in één beweging produceert. Het zwakke punt is de flexibiliteit van kleine batches, aangezien de broots zelf is gemaakt en opnieuw geslepen voor één combinatie van spiebaanbreedte en -diepte. Slotting gedraagt zich op de tegenovergestelde manier: de instapkosten van het gereedschap zijn lager, en een enkele naaf of een korte batch is veel gemakkelijker te verwerken, maar het proces is langzamer en de afwerking ligt normaal gesproken een stap achter bij het brootsen. Draadsnijden en frezen zitten tussen de twee in en zijn praktisch bij reparatiewerkzaamheden, waarbij het bestellen van een nieuwe broots voor één katrol geen zin heeft. De beslissing komt normaal gesproken neer op volume: als de jaarlijkse productie het gereedschap rechtvaardigt, is aansnijden de verstandige standaard, en onder die drempel is gleufsteken of draadsnijden de meer realistische route.
Controlelijst voor montage en inspectie
De meeste spiebaanproblemen ontstaan tijdens de tien minuten die nodig zijn om een poelie opnieuw te monteren. Een korte reeks controles verwijdert ze bijna allemaal.
Meet de breedte van de asgroef en de naafgroef met een schuifmaat of binnenmaat, en vergelijk de meetwaarden met de tolerantieband op de tekening in plaats van de pasvorm op gevoel te beoordelen.
Controleer of de spie op de juiste diepte in beide groeven zit. Er moet een kleine opening zijn tussen de bovenkant van de sleutel en de onderkant van de naafgroef, nooit een goed contact.
Ontbraam de groefranden en verwijder eventueel omgewalst metaal. Eén enkele braam is voldoende om de sleutel in de gleuf te kantelen.
Probeer de poelie op een schone, droge as te passen. Markeringen op de boring of de as betekenen dat de pasvorm te strak is voor de beoogde montagemethode.
Draai de naaf zo dat de spiebaan op één lijn ligt met de asgroef voordat u deze erop duwt, en sleep de poelie nooit op zijn plaats met de bevestigingsschroef.
Draai de stelschroef of het klemelement vast met het voorgeschreven aanhaalmoment en controleer vervolgens opnieuw de tandfase ten opzichte van de riem als de poelie van het synchrone type is.
Controleer de radiale slingering opnieuw na de eerste bedrijfsuren en voeg de meetwaarde toe aan het routineonderhoudsrapport.
Een spiebaan voor de poelie is een onopvallend kenmerk, een smalle gleuf in een stuk metaal, maar toch draagt hij het koppel over en behoudt hij de hoekpositie waar de hele aandrijving van afhankelijk is. Geef het een gedefinieerde breedte- en dieptetolerantie, kies de pasvorm op basis van hoe de katrol zal worden gemonteerd en meet vóór het monteren in plaats van erna. Een op die manier voorbereide sleutelverbinding is zelden het eerste dat op de machine kapot gaat.
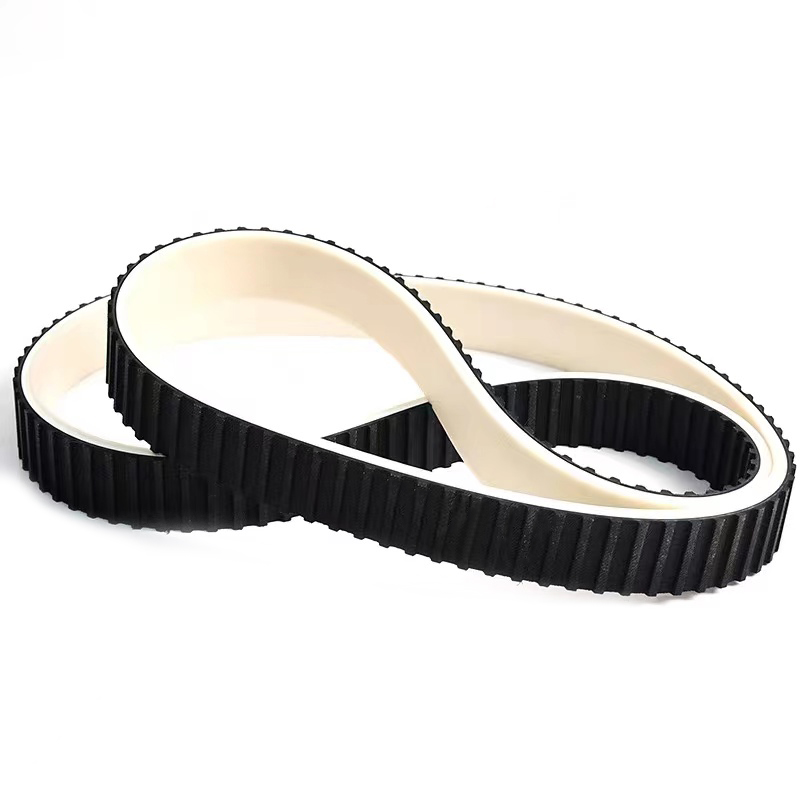
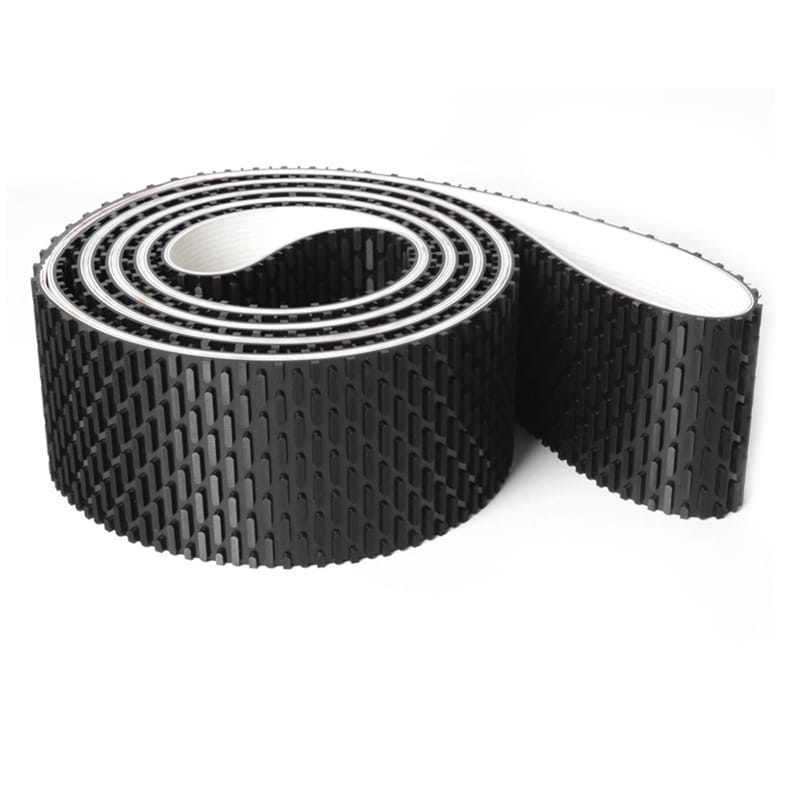
Voor teams die een poelie vervangen of een nieuwe aandrijving ontwerpen, zorgt het betrekken van de poelie en de riem bij dezelfde leverancier ervoor dat de boring, de spiebaan en de tandsteek op één referentiepunt blijven. Jiangxi Kangqi Industrial produceert rubberen distributieriemen, PU-distributieriemen en bijpassende synchrone katrollen. Naast de testrapporten zijn ook maatgegevens beschikbaar, zodat de naafpassing en het tandprofiel samen worden geregeld in plaats van in twee afzonderlijke gesprekken.
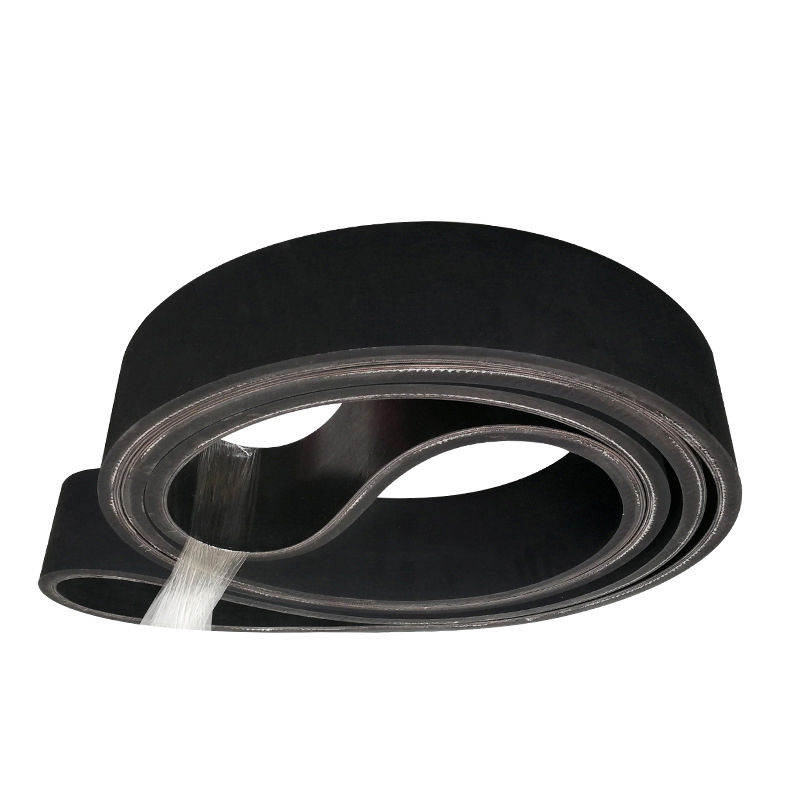
De transportband bestaat uit oppervlaktelijm, kern en laaglijm. Daarnaast kan bij het gebruik van high drop impact een laagje bufferdoek worden toegevoegd om deze slagvaster te maken.
De oppervlaktelijm
Met natuurlijk rubber en synthetisch rubber als grondstoffen en om de slijtvastheid, scheurweerstand, verouderingsbestendigheid en andere eigenschappen te verbeteren, heeft de oppervlaktelijm verschillende kenmerken, zoals slijtvastheid, snijweerstand, hittebestendigheid, vlambestendigheid, koudebestendigheid, zuur- en alkalibestendigheid, oliebestendigheid, weerstand tegen statische elektriciteit enzovoort. Kern van stoffen laag
De doeklaag is samengesteld uit natuurlijke vezels of chemische vezels alleen of een combinatie van beide, heeft dezelfde kwaliteit na een eenstapsbehandeling volgens een volwassen proces, en heeft een goede hechting met rubber. De lijmlaag
De lijmlaag is van groot belang voor de hechtkracht tussen de lagen van de kern van de transportband die herhaaldelijk wordt gebogen. Speciaal voor hoogspanningstransportbanden moet een lijmlaag worden gebruikt met minder knikspanning en minder vermoeiing door interne spanning.
Specificaties en modellen kunnen worden aangepast aan de wensen van de klant, met een dikte variërend van 2,0 mm tot 8,0 mm.
Hoge snelheid, soepele transmissie- en transportsystemen met lage rek, zoals textielmachines, houtbewerkingsmachines, slijpmachines, kaartautomaten, groentesnijmachines, enz. Kenmerken: Hoge snelheid en stabiliteit, hoge treksterkte en lage rek.
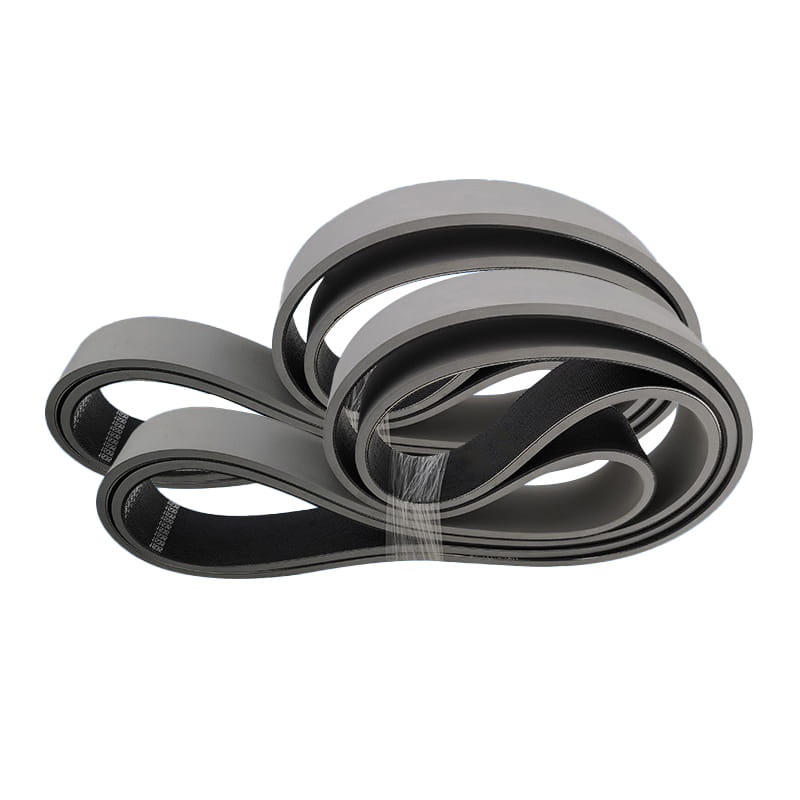
De naadloze rubberen band geproduceerd door houtbewerkingsmachines kan worden gebruikt voor het schuren, corrigeren en trimmen van kernmaterialen, het schaven van houten platen, gelamineerde platen, kunststof gelamineerde platen en andere machines, en kan helpen het oppervlak perfect te bewerken en selecteren.
De speciale technologie ligt in de productiemethode en produceert de vereiste maat naadloze riem. We controleren niet alleen de kwaliteit strikt, maar staan er ook op geïmporteerde materialen te gebruiken om ervoor te zorgen dat onze schuurband betere prestaties levert.
Alle delen van dikte en sterkte zijn absoluut uniform.
Het heeft een goede lineaire werking.
Hoge flexibiliteit kan worden gebruikt voor kleine wieldiameters.
Het kan onder werkdruk vlakheid en niet-vervormbaarheid behouden.
De wrijvingscoëfficiënt tussen de onderkant van de band en het plaatoppervlak is zeer laag.
Doordat de oppervlaktelaag van de band bedekt is met rubber wordt de hechting verbeterd en wordt de stabiliteit van de transportband verbeterd.
Toepassen op elk veld van het synchroon aangedreven apparaatsysteem. Kenmerken:
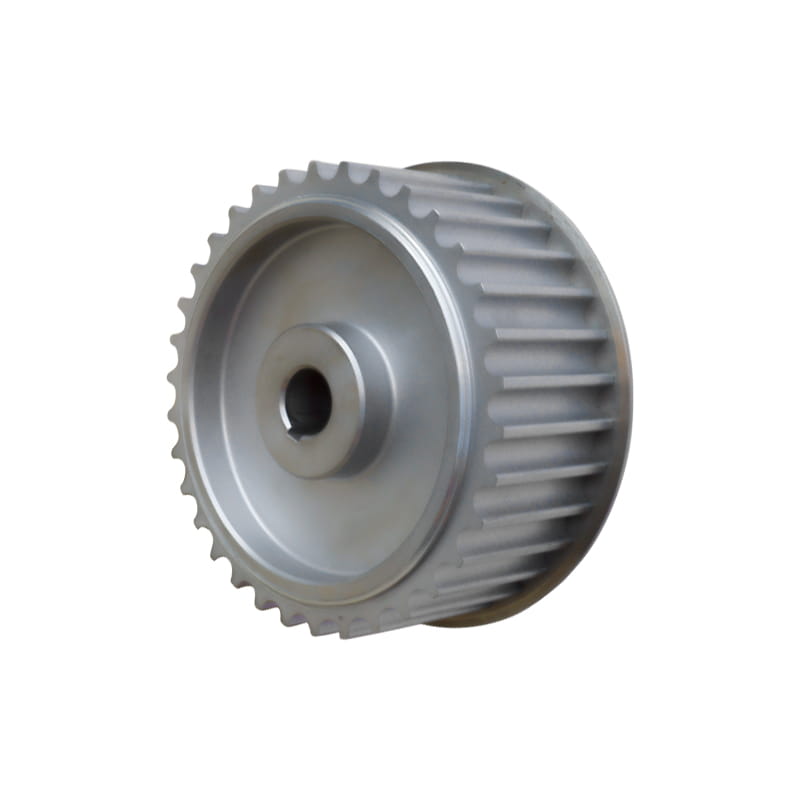
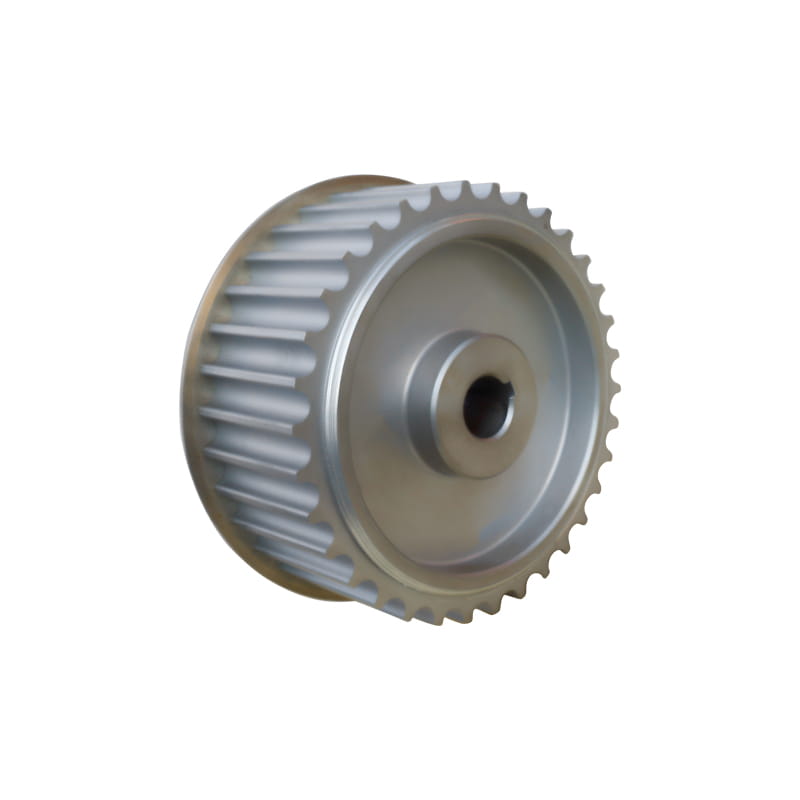
Zorg voor coördinatie met de riem, om de nauwkeurigheid en levensduur van de aandrijving te verbeteren. Volgens de eisen van de klant kan de optimale gedreven oplossing op maat worden onderverdeeld in 45 # staal, aluminiumlegering, roestvrij staal, gietijzer, nylon, enz., Afhankelijk van het materiaal.
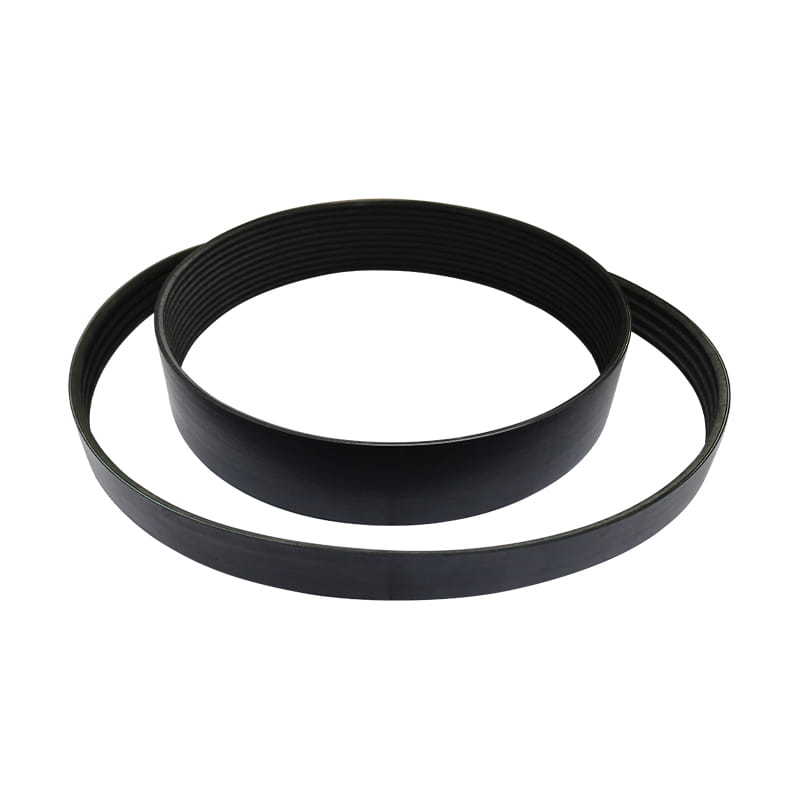
Het is geschikt voor transmissieapparatuur voor buiten, transportapparatuur, medische apparatuur, elektrisch gereedschap, huishoudelijke apparaten en sportartikelen. Kenmerken:
1. Het transmissievermogen van de geribbelde riem is bij gelijke ruimte 30% hoger dan dat van een gewone V-riem.
2. Het transmissiesysteem van de geribde riem heeft een compacte structuur en onder hetzelfde transmissievermogen wordt de ruimte ingenomen
het overbrengingsmechanisme is 25% kleiner dan dat van de gewone V-riem.
3. De geribbelde riem is dun en flexibel en is geschikt voor transmissie met een kleine poeliediameter en hogesnelheidstransmissie, met riem
snelheid tot 40 m/s; Kleine trillingen, minder hitte en stabiele werking.
4. De geribbelde riem is hittebestendig, oliebestendig en slijtvast, met een kleine rek en een lange levensduur.